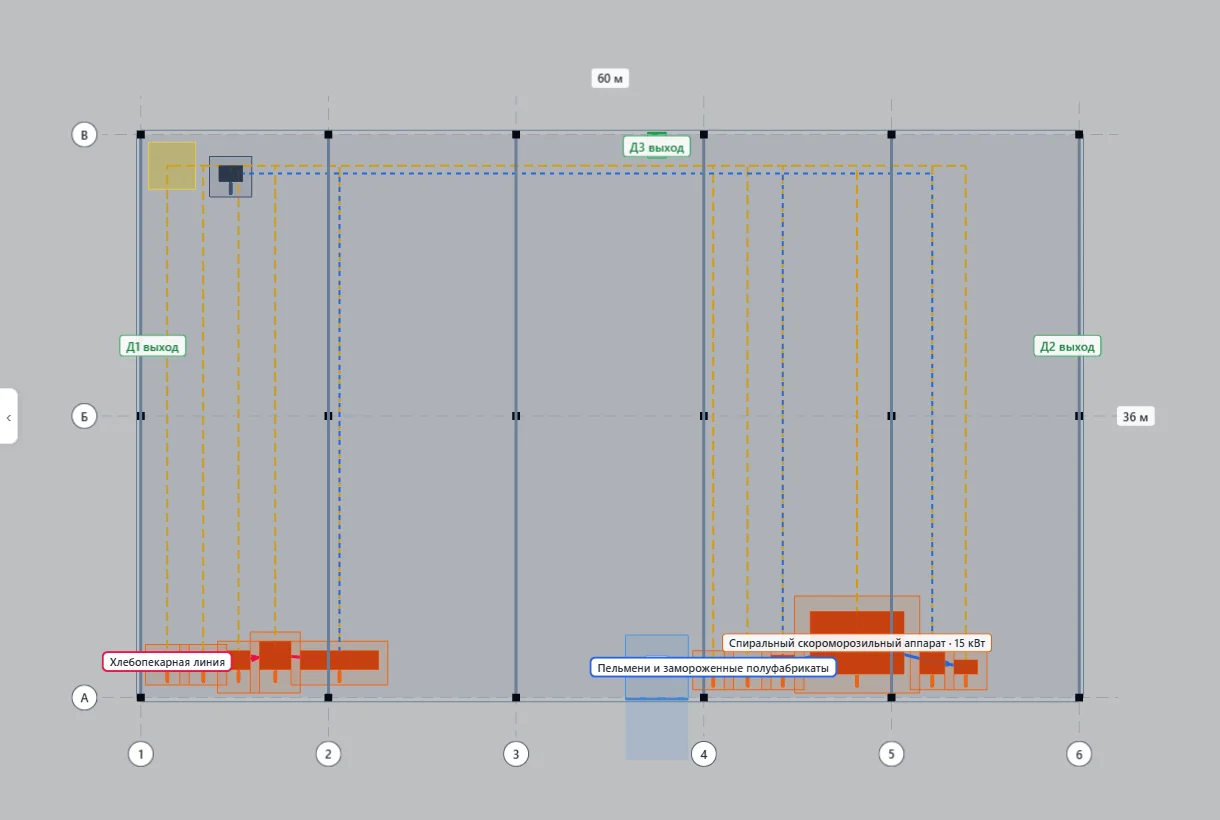
Планировка производственного цеха: принципы, расчёты и типичные ошибки
Хорошая планировка цеха начинается не со станков, а с потока: откуда приходит сырьё, в каком порядке идут операции, куда уходит готовая продукция. Оборудование ставят по порядку операций так, чтобы материал двигался в одну сторону, без встречных и пересекающихся потоков. Затем проверяют производительность линии (узкое место и такт), зоны обслуживания, проезды, персонал, бытовые помещения, мощность и краны.
Шаг 1. Технологический маршрут
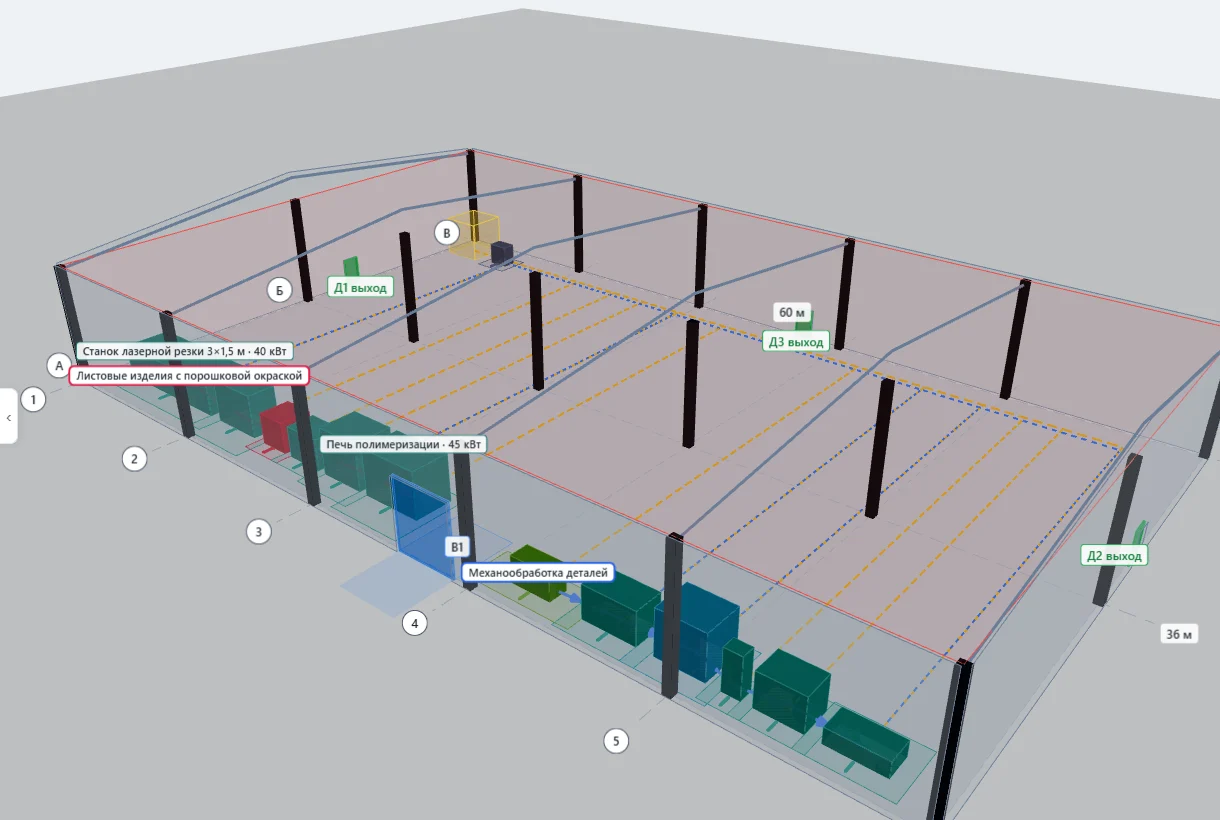
Запишите операции по порядку. Например, листовые изделия с порошковой окраской: лазерная резка → гибка → сварка → подготовка поверхности → окраска → полимеризация. Для каждой операции — оборудование с габаритами, мощностью, массой, сетями и зоной обслуживания.
Принципы расстановки:
- Прямоточность. Материал идёт от склада сырья к складу готовой продукции без возвратов.
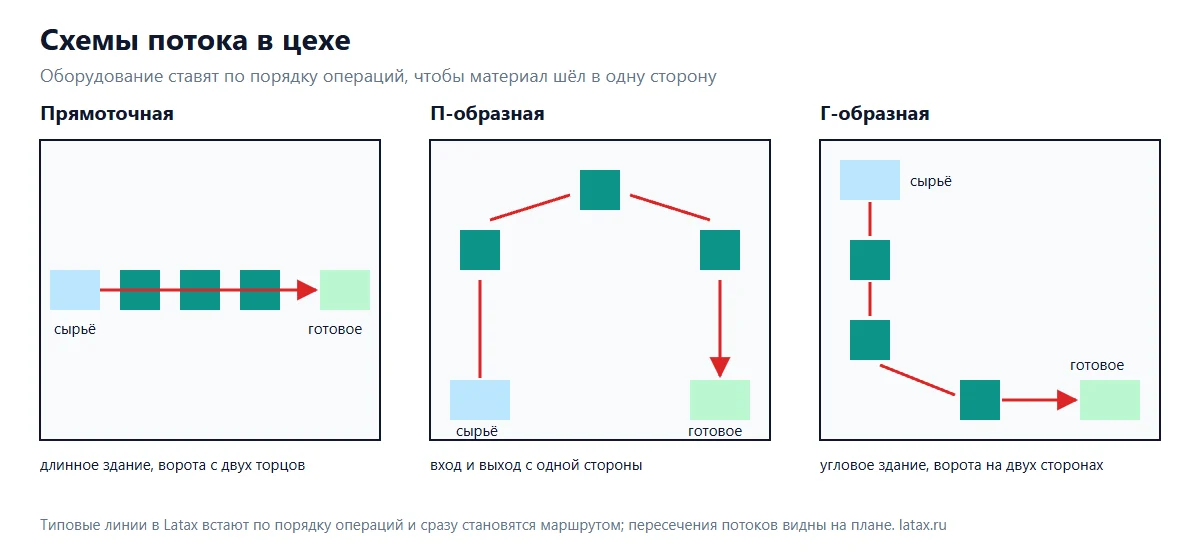
- Форма потока — по зданию и воротам: прямая линия, П-образная (вход и выход с одной стороны) или Г-образная.
- Межоперационные заделы. Между операциями нужно место для деталей в ожидании.
- Опасные участки отдельно. Окраска, ЛВЖ, сварка — в отдельных помещениях или зонах с вытяжкой.
Шаг 2. Зоны обслуживания и проезды
У каждого станка — место оператора спереди и зона для ремонта и подачи материала. В них нельзя ставить другое оборудование и стеллажи. Для листового оборудования добавляют место для подачи листа, для прессов — фундаменты, для печей — отступы от горючих материалов. Между линиями — проезды для тележек и погрузчиков: 2,5–3,5 м в зависимости от техники.
Шаг 3. Производительность и узкое место
Линия работает в темпе самой медленной операции — узкого места:
- Производительность каждой операции, шт/ч, — по паспорту.
- Умножить на OEE (общую эффективность оборудования): учитывает простои, переналадки и брак. 0,85 — ориентир для хорошо организованного производства, на практике часто 0,6–0,7.
- Самая низкая цифра — узкое место. Время такта = 60 / производительность узкого места, мин на изделие.
- Выпуск за смену = производительность узкого места × длительность смены.
- Если нужен больший выпуск — добавить оборудование на узком месте (выпуск вырастет до следующего узкого места).
Пример: две линии в цехе 60 × 36 м
| Листовые изделия | Механообработка | |
|---|---|---|
| Операции | 6 единиц, ≈ 24 м | 6 единиц, ≈ 15 м |
| Узкое место | Сварочный пост | Фрезерный обрабатывающий центр |
| Паспорт / с OEE 0,85 | 12 / 10,2 шт/ч | 8 / 6,8 шт/ч |
| Время такта | 5,9 мин | 8,8 мин |
| Выпуск за смену | 81,6 шт | 54,4 шт |
| Вторая единица на узком месте | выпуск × 2 | выпуск × 1,5 |
Расчёт — Latax, производительность оборудования типовая.
Шаг 4. Персонал и бытовки
Число операторов в смену — по оборудованию; к нему добавляют наладчиков, кладовщиков, ОТК. От численности и группы производственных процессов зависят бытовые помещения: гардеробы, душевые, санузлы, комната приёма пищи по СП 44.13330. Для 54 человек в смену (группа 1б) это около 190 м². Подробно — бытовые помещения на производстве.
Шаг 5. Коммуникации
Сложите установленную мощность оборудования и умножьте на коэффициент спроса (ориентир 0,7) — получится расчётная мощность. Сравните с выделенной по техусловиям. В примере две линии — 248 кВт установленной и около 174 кВт расчётной мощности. Отдельно — вода и канализация (трапы, уклон пола, маслоуловители у моек), сжатый воздух, местные отсосы.
Шаг 6. Краны и высоты
Если есть тяжёлые детали, пресс-формы или ковши — нужен кран: мостовой, кран-балка (опорная или подвесная) или консольный поворотный. Кран задаёт высоту здания (крюк, сам кран, зазор до ферм) и требования к колоннам и подкрановым путям. Кран выбирают до каркаса — см. ЛСТК или металлокаркас.
Типичные ошибки
- Оборудование расставили «где поместилось» — материал ходит туда и обратно.
- Забыли межоперационные заделы — детали лежат в проходах.
- Нет места под склад сырья и готовой продукции.
- Мощности не хватает — выясняется при подключении.
- Окраска и сварка рядом с горючими материалами.
- Бытовки «потом» — и им не остаётся места.
- Не учтён рост: нет места для второй единицы на узком месте.
Как спланировать цех в Latax
Во вкладке «Производство» выберите отрасль (одну из 11) — сервис подскажет требования к цеху и нужные помещения. Типовые линии ставятся одним действием: оборудование встаёт в ряд по порядку операций и сразу становится технологическим маршрутом. Latax посчитает узкое место, такт и выпуск, персонал, бытовки и мощность, проверит зоны обслуживания и пролёты кранов. Пошагово — планировка цеха в Latax, пример — производственный цех на 2000 м². Открыть планировщик.
Частые вопросы
С чего начать планировку цеха?
С технологического маршрута и требуемого выпуска. Потом — оборудование с габаритами и зонами обслуживания, и только затем — расстановка в здании.
Что такое время такта?
Время между выходом двух соседних изделий с линии. Равно 60 минутам, делённым на производительность узкого места в штуках в час.
Какой OEE закладывать?
Для расчёта — 0,6–0,7, если нет своих данных; 0,85 — уровень хорошо налаженного производства.
Нужна ли технологическая планировка для проекта?
Да: технологические решения — исходные данные для архитектурных, конструктивных и инженерных разделов. Предварительная планировка помогает подготовить задание на проектирование.
Какая высота нужна цеху?
Без кранов — 6–8 м обычно достаточно; с мостовым краном — по высоте подъёма крюка, габариту крана и зазору до ферм, часто 10–14 м.
Источники
- СП 56.13330 «Производственные здания».
- СП 44.13330 «Административные и бытовые здания» — бытовые помещения.
- Расчёты — вкладка «Производство» Latax, типовые линии «Листовые изделия с порошковой окраской» и «Механообработка деталей»; производительность оборудования — типовая, уточняйте по паспортам.